Tin tức trong ngành
Trang chủ / Tin tức / Tin tức trong ngành / Đùn cao su tùy chỉnh so với đúc: Sự khác biệt chính và cách quyết định


2026-10-05
Một kỹ sư mua sắm gửi một RFQ cho hồ sơ niêm phong EPDM và nhận được hai báo giá rất khác nhau: một từ máy đùn, một từ máy đúc. Phiên bản ép đùn có giá thành trên mỗi mét thấp hơn nhưng nó không thể uốn cong 90 độ ở mỗi đầu. Phiên bản đúc có thể xử lý việc uốn cong một cách dễ dàng nhưng lại mang tải dụng cụ cao hơn nhiều lần. Đó là thực tế thực tế của việc ép đùn cao su tùy chỉnh và đúc khuôn: hai quy trình bắt đầu từ cùng một hợp chất nhưng hoàn toàn khác nhau về hình học, chi phí, dung sai và thời gian thực hiện.
Định nghĩa cốt lõi
Đùn cao su là một quá trình tạo hình liên tục: cao su chưa được xử lý được ép qua lỗ khuôn và mặt cắt ngang vẫn giống hệt nhau dọc theo toàn bộ chiều dài. Đúc cao su là một quy trình sản xuất hàng loạt dựa trên khoang: mỗi bộ phận được hình thành độc lập bên trong một dụng cụ kín dưới nhiệt và áp suất.
Đúc khuôn là lựa chọn phù hợp bất cứ khi nào bộ phận có dạng ba chiều không thể kéo qua khuôn; ép đùn là lựa chọn phù hợp bất cứ khi nào bộ phận là một con dấu dài, có biên dạng cố định, viền cạnh hoặc ống mềm.
Trong quá trình đúc nén, một phôi hợp chất được tạo hình sẵn nằm trong một khoang mở, máy ép đóng lại, xử lý cao su bằng nhiệt và tạo thành các dạng nhấp nháy dọc theo đường phân khuôn. Đúc chuyển và ép phun tuân theo cùng một nguyên tắc khoang nhưng khác nhau về cách hợp chất đi vào dụng cụ. Ngược lại, quá trình ép đùn sử dụng vít hoặc thanh nén để đẩy một dải liên tục qua một lỗ định hình; Sau đó, hồ sơ này được xử lý trong lò không khí nóng, bể muối hoặc nồi hấp trước khi được cắt theo chiều dài.
Quyết định bắt đầu từ bản vẽ chi tiết chứ không phải vật liệu. Cả hai tuyến đều chấp nhận EPDM, silicone, cao su tự nhiên và hầu hết các hợp chất tổng hợp. Điều quyết định quá trình này là liệu hình học là liên tục và lăng trụ hay rời rạc và ba chiều.
Nếu một bộ phận cần có mặt cắt ngang giống hệt nhau cho hai mét thì ép đùn là quy trình kinh tế duy nhất; nếu nó cần các đường cắt dưới, đường kính bậc thang, phần lồi hoặc các hạt dao đúc sẵn thì cần phải tạo khuôn.
Đùn tạo ra chiều dài không giới hạn của mặt cắt cố định. Cấu hình có thể ở dạng đặc, rỗng hoặc được ép đùn cùng với vật liệu thứ hai, nhưng hình dạng không thể thay đổi dọc theo chiều dài. Quá trình đúc tái tạo một khoang ba chiều khép kín trong mỗi chu kỳ, do đó, các tính năng như ren bên trong, mặt bích lắp và màng chắn được gia cố bằng vải đều có thể thực hiện được. Biểu đồ bên dưới so sánh hai quy trình trên năm thuộc tính kỹ thuật.
So sánh khả năng xử lý, thang điểm 0-10
Cao hơn là tốt hơn trên mọi thuộc tính. Điểm số là sự so sánh định hướng cho các dự án cao su tùy chỉnh điển hình.
Một nguyên tắc nhỏ đáng tin cậy: nếu mặt cắt ngang giữ nguyên trên 300 mm thì việc ép đùn hầu như luôn thắng về chi phí. Nếu hình dạng thay đổi dọc theo chiều dài của nó thì đúc khuôn là con đường duy nhất.
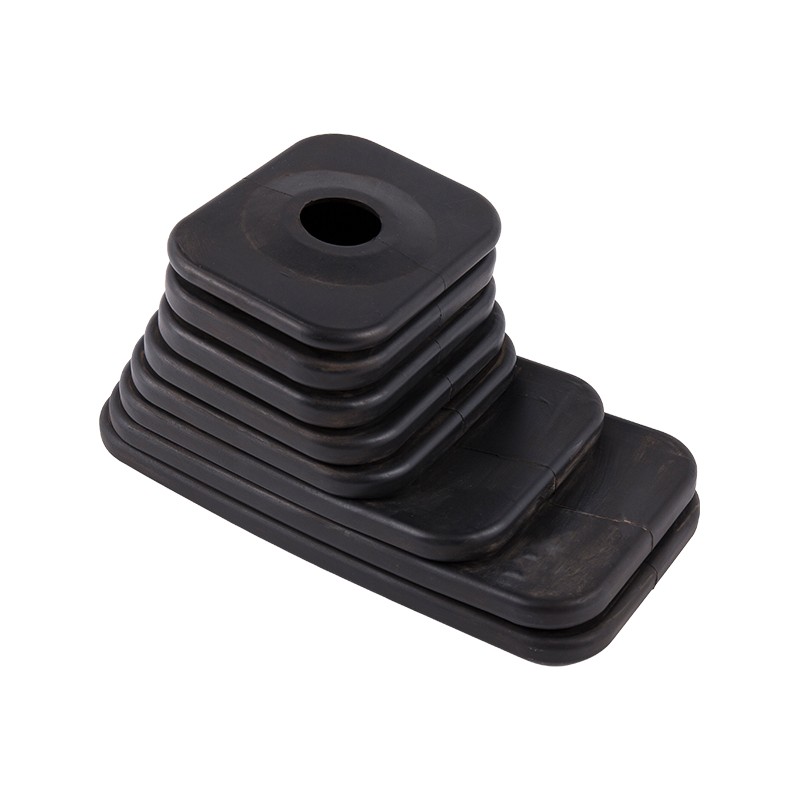
Lấy một ống thổi cao su dùng làm tấm che bụi cho hộp số: các vòng xoắn của nó thay đổi đường kính dọc theo trục, do đó không khuôn thẳng nào có thể tạo ra được nó. Bộ phận đó được đúc trong một hốc gồm hai phần và logic tương tự cũng áp dụng cho vòng đệm cáp, nắp và giá đỡ rung.
 Vỏ bọc cần số bằng cao su EPDM Boot ống thổi bụi Hộp xếp EPDM này phù hợp với các tấm che bụi ở hộp số có đường kính khác nhau, được đúc theo các hình dạng phức tạp mà phương pháp ép đùn không thể tạo ra. Nó cung cấp khả năng chống thời tiết và ozone đã được chứng minh cho việc sử dụng ô tô. Xem sản phẩm →
Khuôn ép đùn có chi phí chỉ bằng một phần khuôn nén nhiều khoang, nhưng đường cong chi phí trên mỗi bộ phận sẽ giao nhau khi khối lượng tăng lên và dụng cụ đúc được khấu hao.
Một khuôn ép đùn đơn giản dành cho cấu hình đặc hoặc rỗng thường có giá hàng trăm đô la, trong khi khuôn nén hoặc khuôn chuyển sản xuất có chèn khoang thường có giá hàng nghìn đô la. Quá trình ép đùn cũng bắt đầu sản xuất nhanh hơn vì quá trình thử khuôn ngắn hơn so với lấy mẫu khuôn. Tuy nhiên, khi một công cụ đúc đạt đến trạng thái ổn định, thời gian chu kỳ từ một đến năm phút cho mỗi lần xử lý là điển hình đối với các bộ phận có kích thước trung bình và các công cụ nhiều khoang sẽ nhân sản lượng trên mỗi chu kỳ. Do đó, trên khoảng 50.000 bộ phận mỗi năm, việc đúc khuôn có thể mang lại chi phí đơn vị thấp hơn cho các bộ phận có hình học phức tạp.
Bộ phận tương tự có thể tiếp đất ở hai bên của đường chéo tùy thuộc vào số lượng khoang. Khuôn bốn khoang chia chi phí dụng cụ thành bốn phần trong mỗi chu kỳ, điều này kéo điểm hòa vốn xuống so với khuôn một khoang. Những phạm vi này đến từ báo giá dự án điển hình chứ không phải là bảng giá cố định; con số chính xác thay đổi theo kích thước hồ sơ, số lượng khoang và hợp chất. Điều quan trọng là hình dạng của đường cong chi phí chứ không phải điểm chính xác mà nó đi qua.
Các bộ phận đúc có khả năng kiểm soát chặt chẽ hơn trên các bề mặt bịt kín quan trọng vì khoang cố định mọi bề mặt, trong khi các cấu hình ép đùn có dung sai mặt cắt ngang lỏng lẻo hơn và không thể bắt được các hạt dao trong quá trình này.
| Thuộc tính | Đùn | đúc |
| Dung sai mặt cắt ngang | /- 0,3-0,8 mm điển hình | /- 0,1-0,3 mm ở các mức độ mờ tới hạn |
| Dung sai chiều dài cắt | /- 1-2mm | Chiều cao phần cố định bởi khoang |
| Chèn kim loại hoặc nhựa | Không thể nội tuyến | Liên kết trong quá trình chữa bệnh |
| Undercut và hành động phụ | Không thể | Có thể với các slide hoặc lõi đóng mở |
| Kết cấu bề mặt | Kết thúc bằng khuôn | Kiểm soát khoang, có thể được kết cấu |
Đối với đệm cửa xe thương mại, cấu hình bóng đèn ép đùn cung cấp mặt cắt ngang không đổi với chi phí thấp, trong khi phần góc đúc tạo ra bán kính hẹp mà khuôn thẳng không thể làm được. Hầu hết các hệ thống chống thời tiết ô tô đều sử dụng cả hai.
Độ cứng cũng làm thay đổi sự cân bằng. Các hợp chất rất mềm dưới 30 Shore A dễ kiểm soát hơn trong quá trình đúc vì khoang hỗ trợ bề mặt trong quá trình lưu hóa; đùn các cấu hình rất mềm đòi hỏi phải xử lý cẩn thận để tránh biến dạng trước khi lưu hóa.
Câu chuyện về sự khoan dung không phải là một thắng lợi đơn giản cho việc đúc khuôn. Quá trình ép đùn giữ được tính nhất quán tuyệt vời dọc theo hướng kéo và thường được ưu tiên cho các lần chạy kín thẳng dài, trong đó việc nối các đoạn đúc sẽ tạo ra các đường rò rỉ. Trên Tosun's dây chuyền sản xuất đùn , các cấu hình được lưu hóa liên tục và sau đó được cắt theo chiều dài của khách hàng, điều này giúp tính kinh tế hấp dẫn đối với các bộ phận được đo bằng mét thay vì milimet.
Quy trình chính xác được thiết lập bởi bốn ràng buộc: hình học bắt buộc, khối lượng hàng năm, dung sai kích thước và liệu có cần chèn hoặc các phần đa vật liệu hay không.
Hầu hết các lựa chọn quy trình sai đều xuất phát từ việc định giá hình học trước tiên và thứ hai là khối lượng. Hãy đảo ngược trật tự đó và quyết định sẽ trở nên rõ ràng hơn.
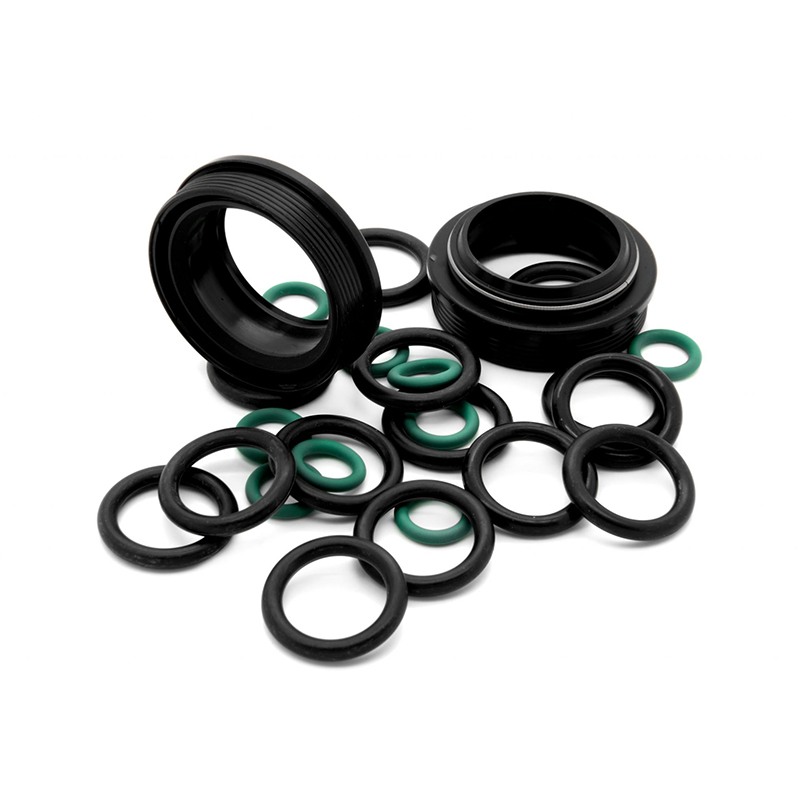
Đối với một vòng đệm nhỏ bịt kín cáp đi qua một tấm kim loại tấm, hình học ngắn, thành mỏng và số lượng bộ phận thường cao. Sự kết hợp đó hướng đến việc đúc khuôn, với công cụ nhiều khoang được khấu hao nhanh chóng. Đối với một kênh dài một mét có giữ lại kính cửa sổ, đùn là con đường hợp lý duy nhất.
 Vòng đệm cao su có thể tùy chỉnh để bảo vệ cáp và dây điện Vòng đệm đúc bảo vệ cáp đi qua các tấm và lý tưởng cho sản xuất số lượng lớn. Có sẵn ở dạng EPDM, NBR, CR hoặc NR với độ cứng có thể điều chỉnh và nhiều kích cỡ. Xem sản phẩm →
Thành phần cao su tùy chỉnh tiết kiệm chi phí nhất thường kết hợp một phần cố định được ép đùn với các góc, đầu hoặc phần đệm được đúc khuôn, có nghĩa là nhà sản xuất nên chạy cả hai quy trình trong nhà.
Công ty TNHH Cao su & Nhựa Gia Hưng Tosun vận hành việc trộn nguyên liệu, chuẩn bị ống, đúc và ép đùn trên một địa điểm, với 12 kỹ sư thiết kế và xây dựng khuôn mẫu cùng đội kiểm tra kỹ thuật gồm 20 người. Sự kết hợp đó quan trọng vì một bộ phận kết hợp, chẳng hạn như ống làm mát có khuỷu đúc trên đường ép đùn, cần một chủ sở hữu kỹ thuật chịu trách nhiệm về dung sai và giao hàng, chứ không phải hai nhà cung cấp đàm phán về mối nối keo.
Các ví dụ lai phổ biến bao gồm:
Khi một nhà cung cấp duy nhất kiểm soát cả khuôn ép đùn và khuôn nén, quá trình chuyển đổi giữa các quy trình được thiết kế trên bảng vẽ chứ không phải chắp vá trên dây chuyền lắp ráp. Các mối nối từ khuôn đến ép đùn được kiểm tra dưới dạng cụm hoàn chỉnh trước khi đưa ra thị trường.
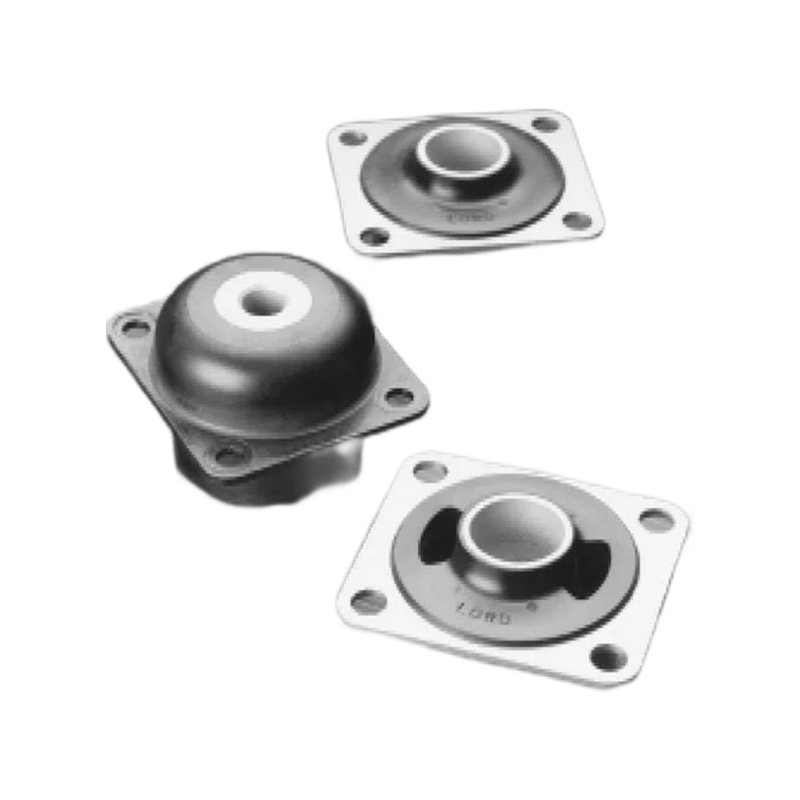
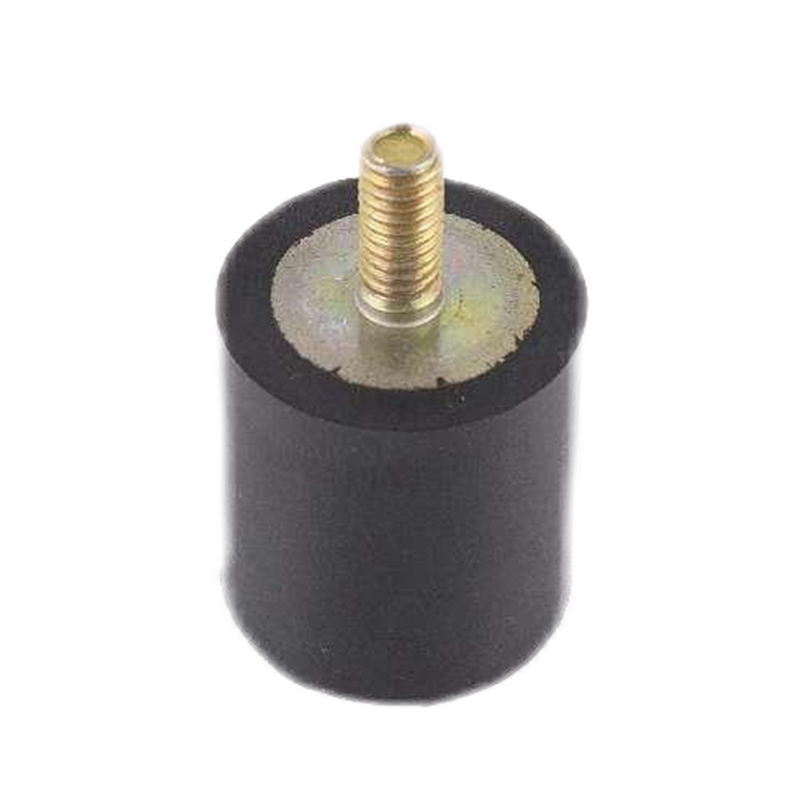
Đây cũng là nơi liên kết chuyên môn đi vào hình ảnh. Một giá đỡ bằng cao su với kim loại đúc sẵn giúp hấp thụ rung động mang một miếng đệm phải luôn thẳng hàng trong quá trình xử lý; một con dấu thời tiết ép đùn không có vật chèn nào cả. Việc hiểu vị trí chèn thường quyết định biến thể đúc nào được sử dụng trên sản phẩm của công ty. dây chuyền sản xuất khuôn .
 Vòng đệm cửa sổ và cửa ra vào ép đùn ở nhiều chất đàn hồi khác nhau Những con dấu ép đùn này cung cấp khả năng chống chịu thời tiết cho cửa ra vào và cửa sổ trong các lĩnh vực vận tải, xây dựng và hàng hải. Chọn từ EPDM, CR, silicone hoặc FKM với màu sắc có thể tùy chỉnh. Xem sản phẩm →
Không. Quá trình ép đùn tạo thành một biên dạng liên tục và không thể định vị hạt dao bên trong khuôn. Các hạt dao được đúc trong chu trình bảo dưỡng hoặc được liên kết sau đó trong hoạt động thứ cấp.
Quá trình đúc thường đạt được dung sai chặt chẽ hơn đối với các đặc điểm ba chiều quan trọng, với /- 0,1-0,3 mm phổ biến trên các kích thước được kiểm soát khoang. Quá trình ép đùn giữ hình dạng mặt cắt ngang chính xác theo hướng vẽ nhưng có dung sai biên dạng lỏng hơn, thường là /- 0,3-0,8 mm.
Không. Quá trình ép đùn có chi phí đầu vào dụng cụ thấp hơn, nhưng việc đúc khuôn có thể trở nên rẻ hơn trên mỗi bộ phận với khối lượng lớn vì các công cụ nhiều khoang xử lý một số bộ phận trong mỗi chu kỳ và loại bỏ các bước nối thứ cấp trên các hình học phức tạp.
Đúng. Các nhà cung cấp thực hiện cả hai quy trình, chẳng hạn như Jiaxing Tosun Rubber & Plastic Co., Ltd., có thể thiết kế các tổ hợp lai với các phần ép đùn và các chi tiết đúc trong một hệ thống chất lượng, giúp đơn giản hóa dung sai, thử nghiệm và giao hàng.
Câu trả lời nhanh: ép đùn cho các cấu hình dài không đổi, tạo khuôn cho các bộ phận 3D phức tạp và phương pháp kết hợp khi cả hai tính năng xuất hiện trong một tổ hợp.
Liên kết nhanh
Liên hệ với chúng tôi
Bản quyền ©
Công ty TNHH cao su Tosun và nhựa, Ltd.
Tất cả quyền được bảo lưu.
Sản phẩm cao su và nhựa tùy chỉnh Nhà máy