Tin tức trong ngành
Trang chủ / Tin tức / Tin tức trong ngành / Từ bản vẽ đến giao hàng: Cách các nhà sản xuất cao su tùy chỉnh hỗ trợ chu kỳ phát triển OEM


2026-10-12
Chu kỳ phát triển OEM cho một bộ phận cao su tùy chỉnh bắt đầu khi một kỹ sư đưa ra một bản vẽ và đặt một câu hỏi: bộ phận này có thể được đúc bằng vật liệu này với dung sai này đủ nhanh để đảm bảo ngày ra mắt không? Đối với hộp xếp, miếng đệm, ống mềm và giá đỡ được liên kết, khoảng thời gian từ 12 đến 18 tuần từ khi hoàn thiện đến khi giao hàng thường ẩn chứa nhiều rủi ro hơn là chi phí. Tại Jiaxing Tosun Rubber & Plastic Co., Ltd., một nhà sản xuất cao su tùy chỉnh vận hành một nhà máy rộng 15.000 mét vuông ở Gia Hưng, Trung Quốc, thời gian đó giảm xuống còn 9 đến 10 tuần vì việc xem xét thiết kế cho khả năng sản xuất (DFM), lựa chọn vật liệu, thiết kế khuôn mẫu, lấy mẫu và kiểm tra diễn ra song song thay vì theo trình tự. Sự khác biệt giữa nhà cung cấp linh kiện và đối tác phát triển thể hiện trong năm ngày làm việc đầu tiên sau khi bản vẽ đến.
Một nhà sản xuất cao su tùy chỉnh nén chương trình OEM bằng cách chạy đồng thời sáu luồng công việc: DFM, định nghĩa hỗn hợp, tạo công cụ, lấy mẫu, xác nhận và sản xuất hàng loạt. Mỗi luồng công việc thuộc về một chức năng khác nhau trong nội bộ, nhưng OEM coi chúng là một dòng thời gian. Nhóm kỹ thuật quản lý các giả định về dòng chảy khuôn và độ co ngót, nhóm vật liệu trộn và thử nghiệm các hợp chất thử nghiệm, xưởng sản xuất dụng cụ cắt thép và nhóm kiểm tra chuẩn bị kế hoạch đo lường. Khi các nhóm này báo cáo cho một chủ dự án, OEM sẽ tránh được kiểu lỗi cổ điển trong đó khuôn xuất hiện trước khi hợp chất được xác nhận.
| Giai đoạn phát triển | Quyết định OEM | Hành động của nhà cung cấp cao su | Thời lượng điển hình |
| Bản vẽ phát hành | Khóa hình học, dung sai, độ bóng bề mặt | Đánh giá DFM, kiểm tra khả năng tạo khuôn, đầu vào co ngót | 3-5 ngày |
| định nghĩa vật liệu | Đặt các yêu cầu về nhiệt độ, chất lỏng, ozon và tải | Khuyến nghị tổng hợp với dữ liệu thử nghiệm | 5-7 ngày |
| Thiết kế dụng cụ | Phê duyệt khái niệm khuôn và số lượng khoang | Mác thép, đường phân chia, vị trí cổng | 7-14 ngày |
| Lấy mẫu | Kiểm tra sự phù hợp, chức năng và độ kín | Đúc mẫu, báo cáo chiều, bài đầu tiên | 10-21 ngày |
| Xác thực | Đăng ký kiểm tra độ bền và môi trường | Kiểm tra hàng loạt, chứng chỉ vật liệu, tệp PPAP | 2-4 tuần |
| Đoạn đường sản xuất | Lập kế hoạch cung cấp đường dây và tồn kho an toàn | Kiểm soát quá trình, kiểm tra cuối cùng, đóng gói | liên tục |
Chú ý sự chồng chéo. Quá trình đánh giá DFM hoàn tất trong khi OEM vẫn hoàn tất chu trình làm việc và thiết kế khuôn bắt đầu trước khi quá trình xác nhận hợp chất kết thúc khi nhà cung cấp tiến hành thử nghiệm song song. Đối với vỏ đúc chẳng hạn như cốp chuyển số hoặc hộp xếp treo, khuôn tương tự tạo ra sản phẩm đầu tiên sau đó sẽ được sử dụng để sản xuất hàng loạt, do đó các mẫu phê duyệt phản ánh khả năng xử lý thực tế.
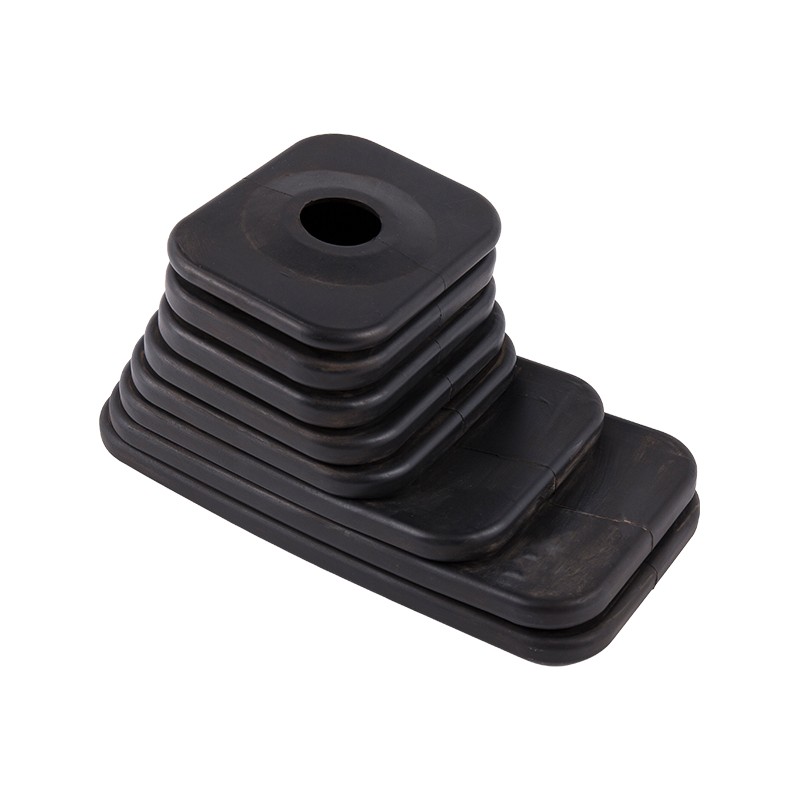
 EPDM Gear Shifter Boot Bellows Tấm che bụi cho các ứng dụng ô tô Hộp xếp EPDM này bảo vệ hệ thống chuyển số có khả năng chịu nhiệt độ từ -40°C đến 150°C. Thiết kế linh hoạt của nó phù hợp với các phương tiện chở khách, thương mại và địa hình, giúp nó phù hợp khi xem xét phê duyệt khuôn mẫu cho các mẫu sản phẩm đầu tiên. Xem sản phẩm →
Sau khi DFM được ký tắt, công cụ sẽ chuyển sang dây chuyền sản xuất khuôn cùng tuần đó OEM phê duyệt khái niệm khuôn mẫu.
Tốc độ và chất lượng của phản hồi DFM cho OEM biết liệu nhà sản xuất cao su tùy chỉnh sẽ bảo vệ chu trình phát triển hay tiêu thụ nó. Một nhà cung cấp có năng lực sẽ trả lời trong vòng ba đến năm ngày làm việc với các thông tin đầu vào cụ thể: góc nghiêng, đường phân khuôn, cân bằng độ dày của tường và các giá trị độ co của khuôn. EPDM cho thấy độ co rút tuyến tính của khuôn khoảng 1,8% đến 2,5%; silicone có thể đạt 3,0% đến 3,5%. Nếu khoang bị cắt mà không bù độ co ngót, môi bịt kín 50 mm có thể dịch chuyển hơn một mm, đủ để thất bại trong bài kiểm tra rò rỉ.
Thiết kế để có thể sản xuất bằng cao su có nghĩa là xác minh rằng mọi đặc điểm hình học đều có thể được đúc, tháo khuôn và đo trong phạm vi dung sai đã nêu trước khi cắt bất kỳ loại thép nào.
Lựa chọn vật liệu sẽ xác định thiết kế khuôn, chu trình xử lý và đơn giá, vì vậy nhà sản xuất cao su tùy chỉnh nên đề xuất hợp chất trước khi báo giá công cụ. Bản vẽ thường đặt tên cho một loại chất đàn hồi chung; nhà cung cấp chuyển đổi hợp chất đó thành một hợp chất cụ thể có độ cứng Shore A, cửa sổ dịch vụ và các mục tiêu được thiết lập nén. EPDM chịu được ozon và thời tiết từ -50°C đến 150°C và phù hợp với ống tản nhiệt, đệm cửa và ống thổi. Silicon giữ tính linh hoạt từ -60°C đến 230°C cho miếng đệm và nắp điện. NBR xử lý dầu và nhiên liệu. Cao su tự nhiên hấp thụ rung động làm giá đỡ và cản.
| Chất đàn hồi | Phạm vi dịch vụ | Sức mạnh chính | Các bộ phận OEM điển hình |
| EPDM | -50°C đến 150°C | Khả năng chống ozon, thời tiết và nước | Ống tản nhiệt, đệm cửa, ống thổi |
| Silicone | -60°C đến 230°C | Ổn định nhiệt, bộ nén thấp | Vòng đệm, nắp, niêm phong điện |
| NBR | -30°C đến 100°C | Khả năng chống dầu và nhiên liệu | Ống dẫn dầu, phớt nhiên liệu |
| Cao su tự nhiên | -50°C đến 80°C | Độ đàn hồi và độ bền xé | Giá đỡ rung, cản |
Khi một miếng đệm mặt bích phải giữ áp suất và nhiệt trong cùng một khớp, EPDM với bộ nén thấp là đường cơ sở thông thường và phòng thí nghiệm kiểm tra phải cung cấp dữ liệu về bộ nén và độ phồng thể tích trước khi phê duyệt khuôn.
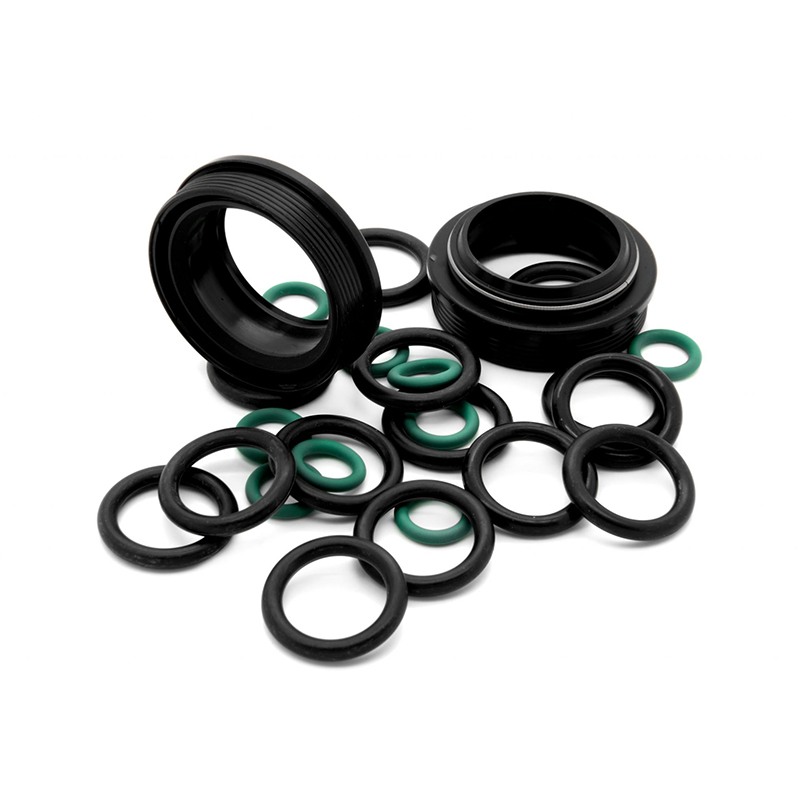
 Vòng đệm và vòng đệm cao su có mặt bích với nhiều tùy chọn chất đàn hồi Lựa chọn miếng đệm này bao gồm EPDM, NBR, silicone, FKM, v.v., với các ứng dụng trong việc bịt kín chất lỏng và áp suất. Dữ liệu tập nén đóng vai trò quan trọng đối với các mối nối mặt bích, vì vậy nó phù hợp với bối cảnh xác nhận vật liệu trước khi phê duyệt khuôn. Xem sản phẩm →
Lấy mẫu song song, trong đó việc xây dựng khuôn, thử nghiệm vật liệu và kiểm tra kích thước chồng chéo lên nhau, khiến chu kỳ phát triển OEM từ khoảng 18 tuần xuống còn khoảng 10 tuần. Một chương trình thông thường sẽ di chuyển theo trình tự: chờ khuôn, chờ vật liệu, chờ báo cáo thử nghiệm. Trong lấy mẫu song song, thép công cụ được cắt trong khi trộn lô hỗn hợp và những lần cắt đầu tiên được đo trong cùng tuần khuôn được đánh bóng.
Tổng thời gian giảm từ 18 tuần xuống còn 10 tuần vì không có giai đoạn nào đợi giai đoạn trước kết thúc. Đối với các cấu hình liên tục, logic song song tương tự sẽ chuyển sang dây chuyền sản xuất đùn cao su , nơi thử nghiệm khuôn thay thế thử nghiệm nấm mốc.
Một nhà sản xuất cao su tùy chỉnh chỉ có được vai trò phân phối OEM khi quá trình sản xuất hàng loạt có cùng dung sai mà các mẫu đã được phê duyệt cho thấy. Mở rộng quy mô là lúc các nhà cung cấp nhỏ thất bại: một bộ phận được đo lường hoàn hảo trong phòng mẫu bị trôi khi cùng một khuôn chạy ở áp suất sản xuất. Tosun giảm thiểu điều này với hơn 250 nhân viên, bao gồm 12 kỹ sư thiết kế và xây dựng khuôn mẫu và đội kiểm tra kỹ thuật gồm 20 thành viên, bên trong tòa nhà rộng 18.000 mét vuông.
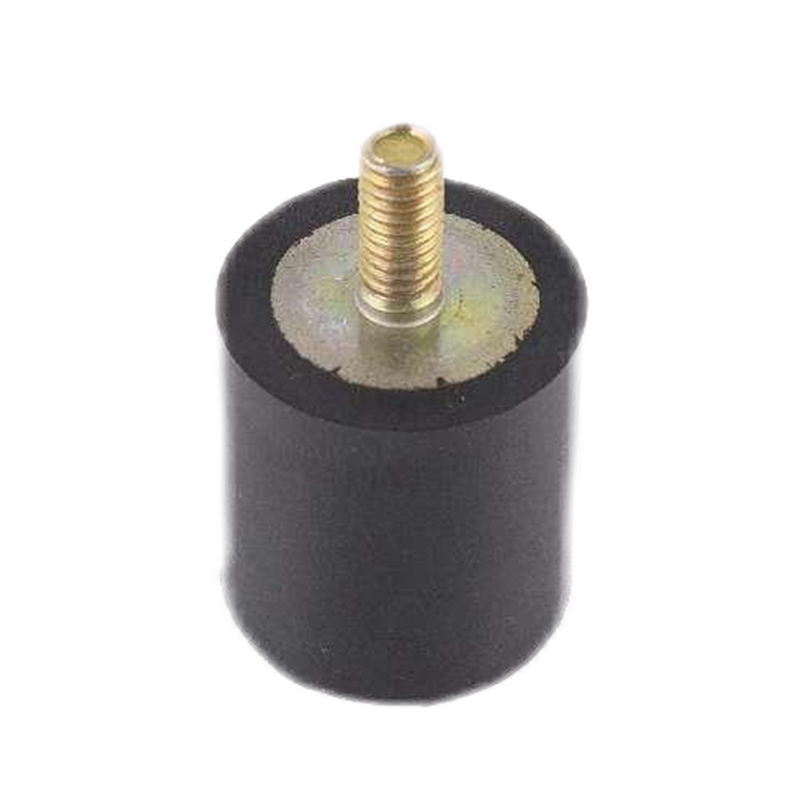
Nhóm kiểm tra kiểm tra vật liệu, các bộ phận đang trong quá trình xử lý và thành phẩm cũng như phòng thí nghiệm tại chỗ hỗ trợ các yêu cầu kiểm tra mà khách hàng OEM thường đặt bên trong PPAP của họ. Giá đỡ rung là loại vỏ làm từ nhiều vật liệu rõ ràng nhất: miếng đệm bằng thép, phần tử cao su và giao diện liên kết lưu hóa trở thành một bộ phận phải tồn tại trong các chu kỳ tải lặp đi lặp lại.
 Giá đỡ cách ly rung bằng cao su cho xe cộ và thiết bị công nghiệp Các giá đỡ này kết hợp cao su với các miếng đệm bằng thép cho các ứng dụng động cơ, cabin và hộp số, mang lại khả năng chịu tải cao và giảm rung. Chúng minh họa các bộ phận đa vật liệu liên quan đến tài liệu PPAP và các yêu cầu chứng nhận vật liệu. Xem sản phẩm →
Quy trình phê duyệt bộ phận sản xuất là gói tài liệu mà OEM sử dụng để xác nhận rằng quy trình của nhà cung cấp có thể sản xuất các bộ phận một cách nhất quán trong dung sai bản vẽ. Nó bao gồm các báo cáo chiều, chứng chỉ vật liệu và dữ liệu năng lực.
Độ tin cậy giao hàng phụ thuộc vào việc lập kế hoạch nguyên vật liệu chứ không phải may mắn. Lịch trình được xác nhận cùng với các báo cáo mẫu và kết quả kiểm tra hàng loạt sẽ mang đến cho người mua OEM một tín hiệu rõ ràng rằng ngày ra mắt đã được bảo vệ.
Danh sách kiểm tra năm phút trước khi bản vẽ rời khỏi bàn của bạn sẽ ngăn ngừa sự chậm trễ phổ biến nhất trong chu trình phát triển cao su OEM.
Đối với bộ phận EPDM hoặc silicon đúc khuôn, chu kỳ thông thường là 12 đến 18 tuần. Với việc lấy mẫu song song và một cửa hàng công cụ tích hợp, cùng một bộ phận có thể đạt được PPAP trong 9 đến 11 tuần, tùy thuộc vào độ phức tạp hình học và số vòng lặp.
Bản vẽ phải nêu rõ dung sai chức năng, phạm vi nhiệt độ sử dụng, mức độ tiếp xúc với chất lỏng hoặc môi trường, độ cứng ở Shore A, các chứng chỉ cần thiết và khối lượng hàng năm. Việc thêm môi trường vận hành sẽ giúp nhà sản xuất đề xuất chất đàn hồi phù hợp trước khi bắt đầu gia công dụng cụ.
Một nhà sản xuất có năng lực sẽ sử dụng một nhóm kiểm tra chuyên dụng, phòng thử nghiệm, kiểm tra trong quá trình và tài liệu PPAP. Ví dụ, Tosun vận hành 20 nhân viên kiểm tra kỹ thuật và một phòng thí nghiệm tại chỗ để cấp giấy chứng nhận vật liệu và báo cáo kích thước cho mỗi lô.
Các bộ phận đúc sử dụng các khoang kín và ống thổi phù hợp, miếng đệm, phích cắm và giá đỡ liên kết; các bộ phận ép đùn chạy qua khuôn để tạo thành các biên dạng liên tục như dải thời tiết và vòng đệm kênh. Lựa chọn này sẽ thay đổi thời gian gia công, logic lấy mẫu và phản hồi DFM mà bạn nhận được.
Liên kết nhanh
Liên hệ với chúng tôi
Bản quyền ©
Công ty TNHH cao su Tosun và nhựa, Ltd.
Tất cả quyền được bảo lưu.
Sản phẩm cao su và nhựa tùy chỉnh Nhà máy