Tin tức trong ngành
Trang chủ / Tin tức / Tin tức trong ngành / Tại sao thiết kế khuôn mẫu trong nhà lại quan trọng đối với chất lượng bộ phận cao su tùy chỉnh và thời gian thực hiện


2026-10-26
Người mua Cấp 1 gửi thông báo thay đổi kỹ thuật cho vòng đệm cao su đúc nén: độ dày thành tăng 0,3 mm, mục tiêu độ cứng được chuyển từ 60 lên 65 Shore A. Nếu nhà cung cấp gửi bản sửa đổi đó đến cửa hàng dụng cụ bên ngoài, người mua sẽ đợi một tuần để nhận báo giá và hai tuần nữa cho công cụ đã sửa đổi. Nếu nhà cung cấp thiết kế và gia công khuôn mẫu trong nhà, bản sửa đổi thường được báo giá trong vòng 48 giờ và các bộ phận thử nghiệm đầu tiên sẽ được hoàn thiện trong vòng 5 ngày. Khoảng cách đó chính là lý do tại sao thiết kế khuôn trong nhà vấn đề đối với chất lượng bộ phận cao su tùy chỉnh và thời gian thực hiện.
Đối với một bộ phận cao su tùy chỉnh, khuôn không phải là chi tiết sản xuất; đó là định nghĩa sản phẩm. Hình dạng khoang, độ bù co ngót, lỗ thông hơi, rãnh chớp và vị trí đường phân khuôn quyết định xem bộ phận có bịt kín, vừa vặn và tồn tại trong chu kỳ hoạt động của nó hay không. Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun), một nhà sản xuất cao su ở Gia Hưng với hơn 250 nhân viên, coi thiết kế khuôn mẫu như một chức năng kỹ thuật nội bộ: 12 kỹ sư thiết kế và công thức khuôn làm việc trong cùng một tòa nhà để trộn, đúc và ép đùn vật liệu, và một đội kiểm tra kỹ thuật gồm 20 người sẽ đo lường kết quả.
Thiết kế khuôn trong nhà nén việc lặp lại dụng cụ từ vài tuần đến vài ngày vì việc xem xét bản vẽ, gia công khoang và phản hồi quy trình đều diễn ra dưới một mái nhà.
Mọi sửa đổi thiết kế trên một công cụ đã mua đều tuân theo một lộ trình chậm giống nhau: thợ đúc cao su chuyển sự thay đổi của bạn đến cửa hàng công cụ bên ngoài, cửa hàng báo giá lại, điều chỉnh công việc theo lịch trình của mình, gia công khoang, vận chuyển các bộ phận dùng thử và chờ phản hồi. Hai hoặc ba chu kỳ như vậy trên một chương trình có thể xóa toàn bộ cửa sổ khởi chạy. Nhóm công cụ nội bộ hoàn toàn bỏ qua các bước báo giá và lập kế hoạch.
Sự khác biệt được tạo nên trong suốt vòng đời của một chương trình. Mỗi vòng PPAP, thay đổi vật liệu và sửa chữa hiện trường đều chạm vào cùng một vòng lặp. của Tosun chương trình ống đúc tùy chỉnh đối với các hệ thống làm mát OEM vẫn hoạt động đúng tiến độ thông qua một loạt các sửa đổi tổng hợp vì mỗi người đều chuyển trực tiếp từ kỹ sư công thức sang băng ghế dụng cụ nội bộ thay vì đi khắp thị trấn.
Bản đồ dung sai của bộ phận cao su đúc nén được cố định khi khoang được thiết kế chứ không phải khi máy ép đóng lại.
Cao su co lại sau khi xử lý và không co lại đồng đều. Tùy thuộc vào polyme, tải trọng chất độn và máy đo độ cứng, hợp chất EPDM hoặc NBR điển hình di chuyển 1,5-3,5% giữa khoang và phần được làm mát. Một cửa hàng dụng cụ bên ngoài thường áp dụng hệ số suy giảm giá trị sổ sách cho bản vẽ của khách hàng. Khi vật liệu hoặc quy trình thay đổi, dự đoán đó sẽ biến thành sự từ chối về chiều. Một nhà thiết kế nội bộ áp dụng các giá trị độ co được đo trên hợp chất thực tế, xác minh kết quả trong lần chạy thử đầu tiên và sửa lỗi khoang trước khi bắt đầu sản xuất.
| Quyết định thiết kế khuôn | Những gì nó kiểm soát | Thất bại điển hình khi thuê ngoài |
| Phụ cấp co ngót khoang | Kích thước bên ngoài và bên trong cuối cùng | Các bộ phận chạy quá khổ hoặc quá khổ ở PPAP; hình học bị từ chối |
| Đường chia tay và rãnh flash | Độ dày flash, nỗ lực cắt tỉa, bề mặt bịt kín | Vết rách và đường rò rỉ trên môi đệm kín |
| Vị trí thông hơi | Bẫy khí, dây đan, lấp đầy khoang | Khoảng trống ở các góc lấp đầy cuối cùng bị hỏng dưới áp lực |
| Bố cục bản nháp và phóng | Giảm ứng suất và biến dạng một phần | Thành ống thổi mỏng căng ra hoặc tách ra trong quá trình tước |
| Thép khoang và bề mặt hoàn thiện | Hành vi phát hành và kết cấu bề mặt | Bám sát sản xuất; khuyết tật bề mặt trên khuôn mặt niêm phong |
Lập kế hoạch cho phép đối với một quy trình đã biết là yếu tố phân biệt một bộ phận cao su đã vượt qua quá trình kiểm tra bài viết đầu tiên với một bộ phận cần ba vòng chỉnh sửa công cụ. Một miếng đệm có mép bịt kín 0,4 mm, một ống thổi có thành 1,2 mm hoặc giá đỡ mặt bích có các miếng đệm liên kết đều phụ thuộc vào cùng một thứ: khoang được thiết kế bởi những người sẽ vận hành nó.
 Vòng đệm và vòng đệm cao su có mặt bích để lập kế hoạch dung sai kích thước Trang sản phẩm này nêu chi tiết các miếng đệm cao su có mặt bích trên nhiều hợp chất, hỗ trợ đoạn này tập trung vào thiết kế khoang và lập kế hoạch dung sai. Xem xét các lựa chọn vật liệu và ứng dụng bịt kín để điều chỉnh hoạt động của hỗn hợp với độ co ngót và dòng chảy được dự đoán. Xem sản phẩm →
Hình dạng khuôn và hợp chất cao su phải được phát triển cùng nhau vì độ co ngót, dòng chảy và đặc tính liên kết thay đổi bất cứ khi nào một trong hai bên thay đổi.
Việc điều chỉnh độ cứng từ 60 đến 70 Shore A sẽ thay đổi đặc tính dòng chảy và độ co rút sau xử lý. Việc chuyển đổi từ EPDM sang hỗn hợp silicon sẽ thay đổi góc nghiêng, xử lý thông hơi và giải phóng. Nếu việc phát triển hỗn hợp và thiết kế khuôn nằm ở các tổ chức khác nhau thì mỗi lần chỉnh sửa vật liệu sẽ dẫn đến việc cắt lại dụng cụ đắt tiền. Khi cùng một kỹ sư sở hữu cả hai, khuôn được thiết kế theo đường cong lưu hóa thực tế và công thức được điều chỉnh để lấp đầy khoang một cách sạch sẽ.
Bù co ngót is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
Các bộ phận phức tạp làm cho sự phụ thuộc lẫn nhau trở nên rõ ràng. Hộp xếp cao su có thành tôn mỏng cần có hình dạng dòng chảy và khuôn đúc chính xác; màng ngăn được gia cố bằng vải cần có các vùng biến dạng được kiểm soát thẳng hàng với đường viền khoang; giá đỡ được liên kết bằng cao su với kim loại cần có vị trí đường liên kết phù hợp để có dung sai chèn. Tosun ghép 12 kỹ sư công thức và thiết kế khuôn mẫu của mình vào chính xác các nhóm sản phẩm này, do đó, việc thay đổi bản vẽ sẽ diễn ra trong một vòng phản hồi.
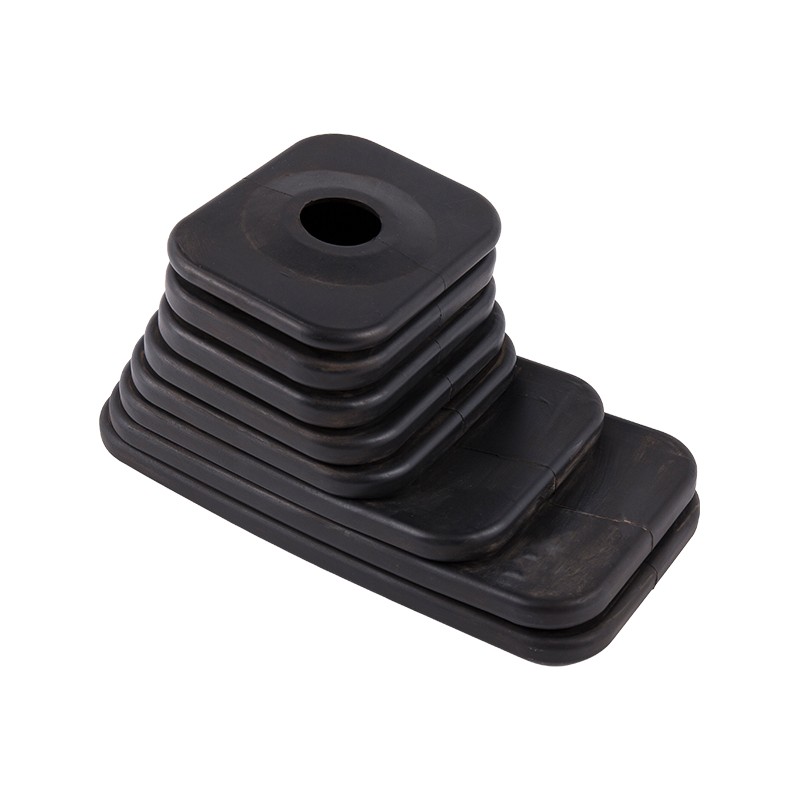
 Hộp thổi khởi động cần số EPDM với thiết kế khuôn tùy chỉnh Văn bản trước nêu bật các bức tường tôn mỏng và vị trí đường liên kết, đồng thời trang dưới đây chỉ định phạm vi hiệu suất EPDM và các tùy chọn tùy chỉnh. Nó trình bày cách các kỹ sư khuôn mẫu nội bộ xử lý hình học đúc khuôn phức tạp cho các ứng dụng ô tô. Xem sản phẩm →
Bạn có thể xác minh khả năng thiết kế khuôn mẫu nội bộ bằng bốn câu hỏi trực tiếp mà không cần yêu cầu tham quan nhà máy.
Việc kiểm tra tương tự áp dụng cho bất kỳ nhà cung cấp nào bạn đánh giá. Những gì một cửa hàng nội bộ có năng lực thể hiện bằng những con số, một mô hình thuê ngoài thường không thể làm được.
| Khu vực kiểm toán | Bằng chứng về năng lực nội bộ thực sự | Cờ đỏ |
| Đội ngũ kỹ thuật | Kỹ sư thiết kế khuôn mẫu và công thức được đặt tên | Chúng tôi mua dụng cụ từ cửa hàng đối tác |
| Gia công | Trong nhà CNC, EDM or wire-cut cavity work | Tất cả các gia công khoang được ký hợp đồng phụ |
| Lịch sử sửa đổi | Hồ sơ ghi ngày từ yêu cầu thay đổi đến dùng thử | Không có hồ sơ; làm lại được hấp thụ một cách âm thầm |
| Kiểm tra bài viết đầu tiên | Đo lường phòng thí nghiệm trong cùng ngày và phê duyệt QC | Các bộ phận được gửi đi kiểm tra sau nhiều tuần |
Khi nhà cung cấp vượt qua tất cả bốn bước kiểm tra, quyết định mua hàng sẽ chuyển từ giá mỗi công cụ sang tổng thời gian thực hiện và chất lượng vượt qua lần đầu trong toàn bộ chương trình. Tiêu chuẩn tương tự được áp dụng cho dù bộ phận đó là miếng đệm phẳng hay giá đỡ được liên kết bằng cao su với kim loại; ngàm liên kết đơn giản đòi hỏi nhiều hơn từ thiết kế khuôn vì vị trí hạt dao và mão liên kết nằm trong cùng một hốc.
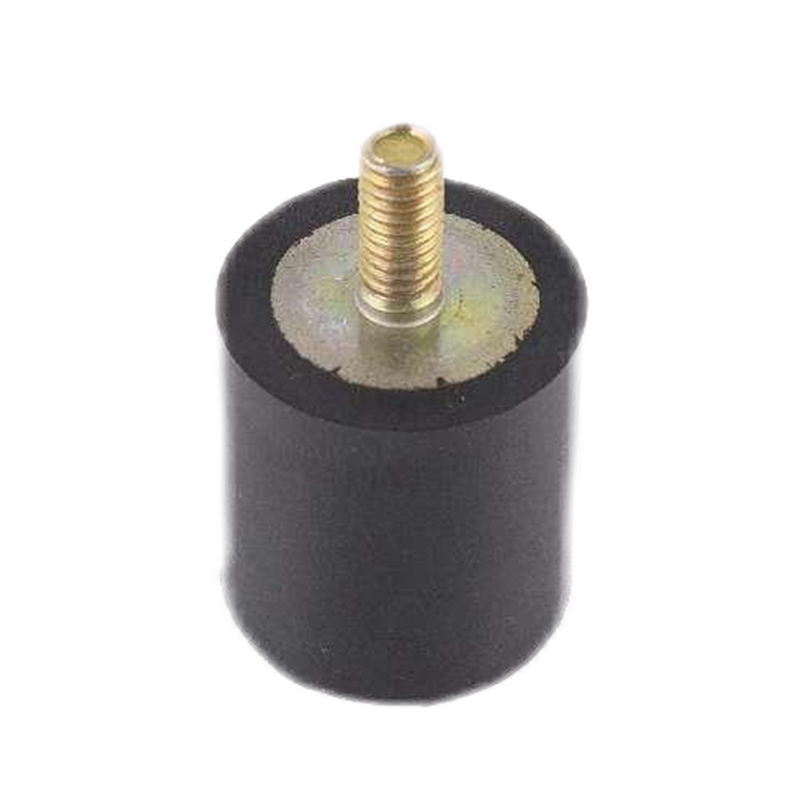
 Giá đỡ cách ly rung bằng cao su cho thiết kế khoang liên kết Trang gắn kết này liệt kê EPDM, NBR và các hợp chất có thể tùy chỉnh với khả năng chịu tải và chi tiết cách ly rung. Nó phù hợp với cuộc thảo luận về các ngàm liên kết cao su với kim loại, cho thấy vị trí hạt dao và mão liên kết được giải quyết như thế nào trong thiết kế khoang đúc. Xem sản phẩm →
Trong một chương trình tùy chỉnh thông thường, thiết kế dụng cụ ban đầu được hoàn thành trong 2-4 tuần tại nhà so với 6-10 tuần thông qua cửa hàng dụng cụ bên ngoài. Đối với các sửa đổi trong PPAP hoặc sau khi xảy ra sự cố tại hiện trường, khoảng cách là 3-5 ngày so với 2-4 tuần cho mỗi vòng lặp.
Không phải tự nó. Dung sai chặt chẽ hơn đến từ việc thiết kế khoang chống lại độ co ngót và dòng chảy của hợp chất thực tế, sau đó đo các vật phẩm đầu tiên với cùng một nhóm. Thiết kế khuôn trong nhà tạo điều kiện cho vòng lặp đó; nó không tự đảm bảo kết quả.
Đúng. Ngay cả một miếng đệm phẳng cũng phụ thuộc vào khả năng bù co ngót, vị trí rãnh chớp và vị trí đường phân khuôn. Các bộ phận đơn giản hơn cũng có biên độ kỹ thuật nhỏ nhất, do đó, một lỗ hổng không chính xác sẽ xuất hiện dưới dạng phế phẩm trong lần sản xuất đầu tiên.
Đặt bốn câu hỏi kiểm tra: phân chia số lượng kỹ sư, vị trí gia công khoang, hồ sơ sửa đổi và thời gian phản hồi bài viết đầu tiên. Một nhà cung cấp có năng lực nội bộ thực sự sẽ trả lời cả bốn câu hỏi bằng tên, ngày tháng và kết quả đo được.
Liên kết nhanh
Liên hệ với chúng tôi
Bản quyền ©
Công ty TNHH cao su Tosun và nhựa, Ltd.
Tất cả quyền được bảo lưu.
Sản phẩm cao su và nhựa tùy chỉnh Nhà máy